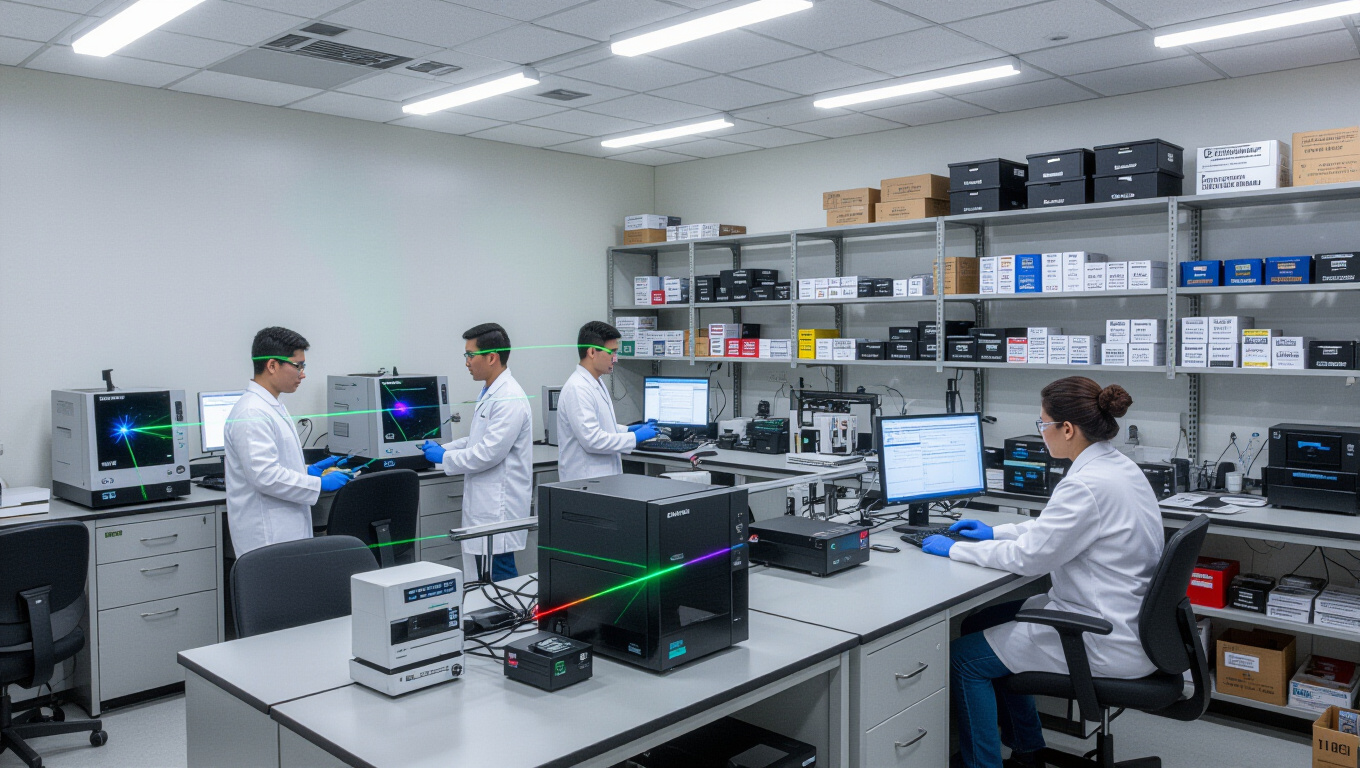
Лазерное оборудование занимает ключевые позиции в технологиях обработки материалов. В обзоре рассматриваются основные типы источников, их характеристик и области применения, без привязки к конкретным брендам и рынкам. Важные аспекты включают классификацию по активному средству, параметры луча и требования к эксплуатации.
Обзор типов лазерного оборудования
CO2-лазеры и их области применения
CO2-лазеры относятся к газовым источникам света и работают в диапазоне около 10,6 мкм. Такая длина волны хорошо поглощается органическими материалами и полистиролами, что обеспечивает эффективную резку и гравировку дерева, картона, пластика и некоторых неметаллических материалов. При этом глубина реза зависит от мощности и скорости обработки, а для металлов требуют специальных условий или дополнительных процедур. Важную роль играет газовая система и среда обработки, поскольку на качество реза влияет предложение воздуха-или газовой смеси для защиты зоны резания лазер оборудование.
Ключевые особенности CO2-лазеров включают:
- возможность работы в диапазоне десятков ватт до десятков киловатт;
- высокая скорость резки неметаллов и точная гравировка;
- нужна система подачи рабочей среды и меры по пылеподавлению.
«Понимание поглощения конкретного материала длиной волны определяет выбор режима обработки и расход материалов».
Волоконные и диодные решения
Волоконные лазеры используют волоконный активный средок с длиной волны около 1,0–1,1 мкм. Эти источники отличаются высоким качеством луча и стабильной эффективной мощностью, что обеспечивает ровное резание и сварку металлов и сплавов на высоких скоростях. Мощности в промышленных системах варьируются от нескольких сотен ватт до нескольких десятков киловатт, а показатель качества луча (M2) обычно лежит в диапазоне 1,1–1,4. Диодные лазеры чаще применяются как источники для световых сборок или как прямые диодные системы, с диапазоном длин волн около 0,8–1,0 мкм; они эффективны для сварки, ленты и точной маркировки, а также применяются как подающие элементы для других типов лазеров.
Типы применения включают резку металлов, сварку соединений и поверхностную обработку. В сочетании с оптикой и управляющей электроникой они образуют конвергентную систему обработки материалов.
Ключевые параметры и технические характеристики
Мощность, длина волны и качество луча
Параметры лазера определяют режим обработки. Мощность влияет на скорость резки и глубину обработки, а длина волны — на поглощение материалов. Для примера, CO2-лазеры с мощностью от 50 до 1000 Вт чаще выбирают для резки неметаллов и маркировки, тогда как для толстых неметаллических материалов могут применяться более мощные установки. Волоконные лазеры характеризуются длиной волны около 1,06 мкм и мощностью от 0,5 до 20 кВт, что обуславливает эффективность обработки металлов и лазерную сварку. Качество луча (M2) у таких систем обычно близко к 1,1–1,4, что позволяет аккуратно управлять фокусом и минимизировать тепловое влияние на соседние области.
Ключевые параметры включают:
- мощность;
- длину волны;
- скорость обработки;
- качество луча (M2);
- скорость подводки токов и стабильность параметров.
Системы охлаждения и безопасность
Системы охлаждения обеспечивают стабильность параметров луча во время длительной эксплуатации. В воздушной схеме применяется охлаждение воздуха, а в жидкостной — циркуляция раневоливной или дистиллированной воды. Для крупных мощностей характерны замкнутые контуры охлаждения с контролируемой температурой. Безопасность включает защитные кожухи, межконтактные выключатели и ограждения зоны лазерной обработки, а также персональные средства защиты глаз и кожи и обучение персонала.
Эксплуатация и техническое обслуживание
Требования к обслуживанию
Обслуживание лазерного оборудования предполагает регулярную проверку выравнивания оптики, чистку линз и окон, калибровку фокусного положения и контроль за состоянием охлаждения. Периодический осмотр системы управления и электропитания осуществляется согласно регламентам. Мониторинг параметров луча и мощностного сигнала фиксируется датчиками и регистрируется в журнале работ.
- ежедневная проверка подготовки и наличия защитных элементов;
- еженедельная чистка оптики и проверка герметичности систем охлаждения;
- ежеквартальная калибровка и тестирование режимов обработки;
- годовая проверка соответствия нормам безопасности и обновление инструкций.
Регламенты безопасности и обучение персонала
Безопасность определяется требованиями к лазерной безопасности, использованию средств защиты глаз, ограничению доступа к зоне лазерной обработки и обучению персонала методам работы. Документация по эксплуатации должна содержать инструкции по аварийным ситуациям и порядок действий в случае неполадок. Обучение охватывает принципы подачи энергии, влияние параметров на материал и методы снижения риска травм.
Применение лазерного оборудования в промышленности
Резка и маркировка материалов
Лазерная резка и маркировка применяются для обработки разнообразных материалов, включая дерево, пластик, композиты и металлы. При резке материалов подбирают длину волны и мощность, рассчитывая скорость подачи и глубину реза. Маркировка обеспечивает отображение графических элементов и текстовой информации на поверхности, в том числе через абляцию или термическую реакцию поверхности.
- дерево и бумага — резка и гравировка;
- полимеры — резка, маркировка;
- металлы — маркировка и тонкая резка при соответствующей настройке.
Сварка и обработки поверхностей
Сварка лазерным лучом применяется для сборки металлов и сплавов, а также для обработки поверхностей путем лазерной обработки. Точные параметры подбираются по материалу, толщине и требуемому качеству шва. Этапы включают подготовку поверхности, настройку фокусного положения и контроль за качеством после обработки.
| Тип лазера | Типичная область применения | Длина волны | Мощность |
|---|---|---|---|
| CO2 | резка неметаллов, гравировка | ≈10,6 мкм | от десятков ватт до десятков кВт |
| Волоконный | резка и сварка металлов | ≈1,06 мкм | 0,5 кВт–20 кВт |
| Диодный | маркировка, пайка и сборка | ≈0,8–1,0 мкм | до сотен ватт |
«Выбор типа лазера следует начинать с анализа материалов и требуемой скорости обработки».
Итогом является понимание того, что тип лазера определяется материалом и задачей, параметры лазера задают режим обработки, а требования к эксплуатации обеспечивают безопасность и долговечность оборудования.